专业制造船用安全橡胶气囊 从材料工艺到工程应用的全面解析
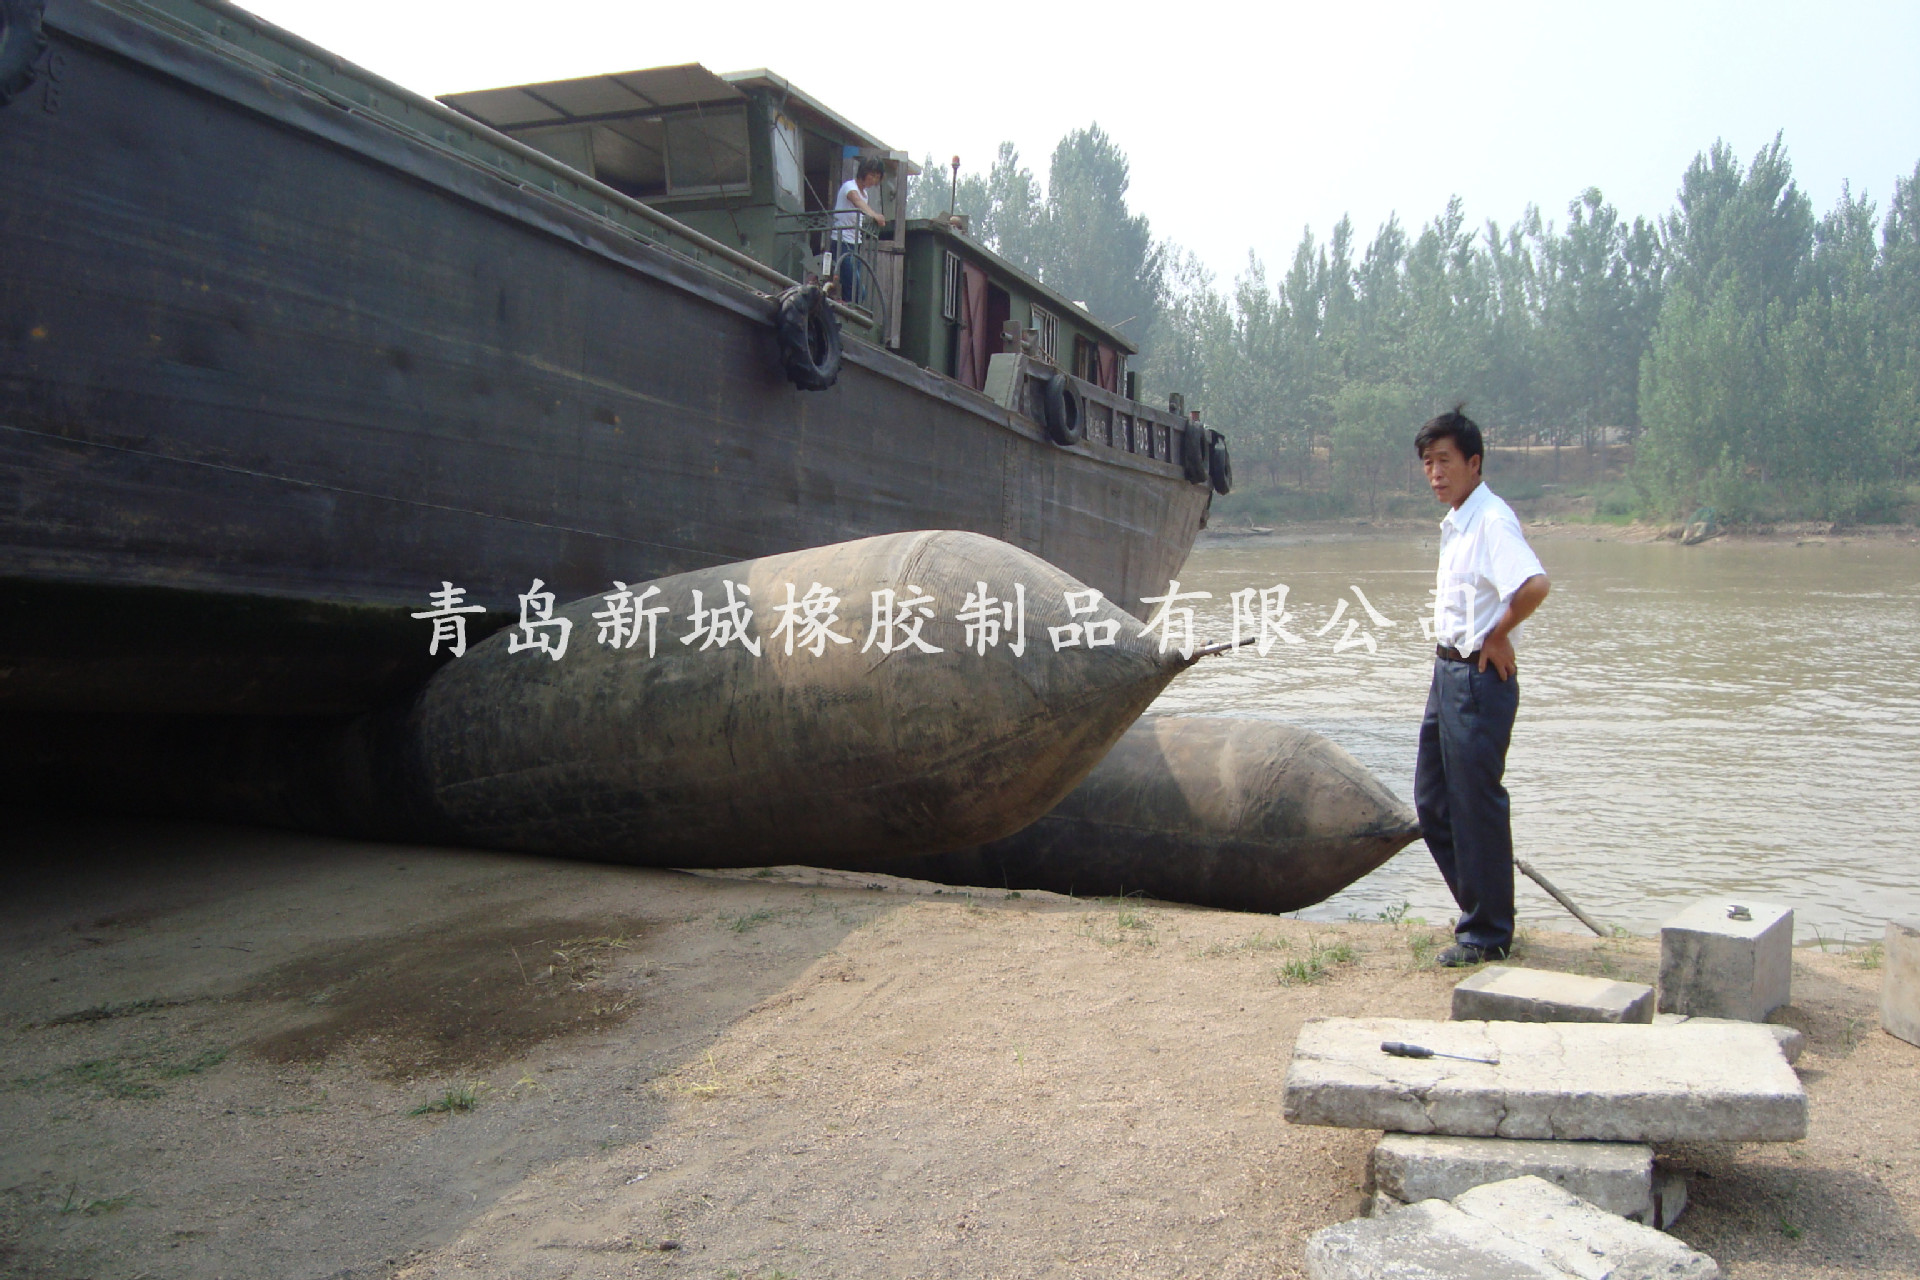
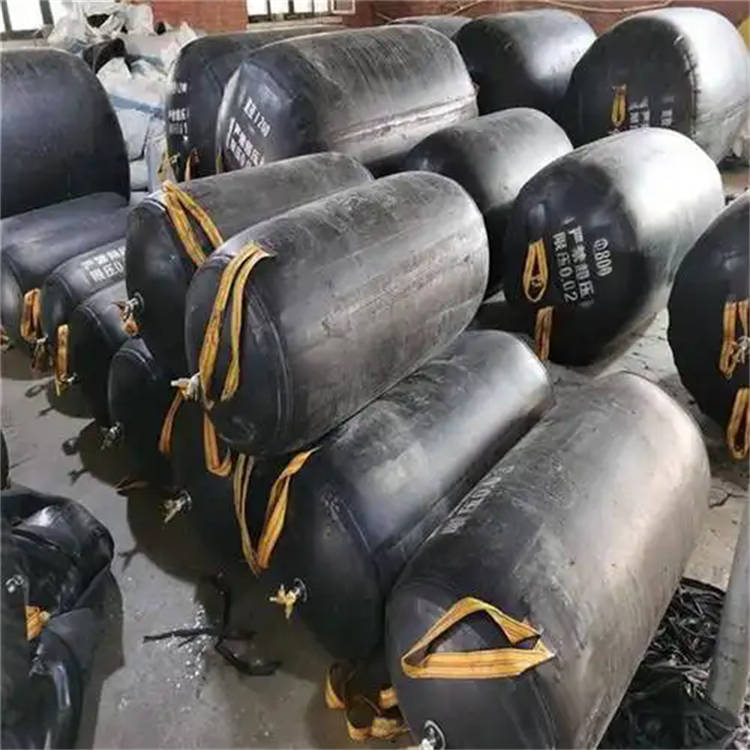
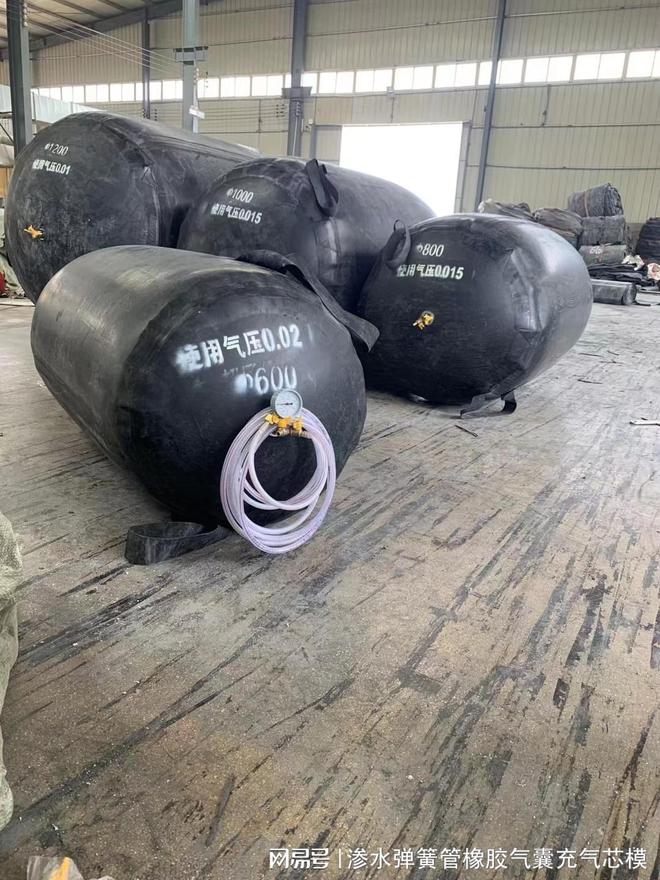
船用安全橡胶气囊是船舶上下水、重物搬运以及海上应急助浮等作业中的关键工程装备。随着船舶大型化与海上施工复杂化,对其承载能力、耐疲劳性和安全可靠性提出了更高要求。专业制造并非简单的橡胶成型,而是涵盖配方设计、骨架铺层、硫化工艺、结构计算与检测认证的系统工程。
一、材料体系:安全性能的起点
船用气囊的主体材料通常采用天然橡胶与氯丁橡胶共混体系。天然橡胶提供高弹性和抗撕裂性能,氯丁橡胶则改善耐候、耐油和耐海水老化能力。配方中需加入补强炭黑、防老剂、阻燃剂和粘合体系,使胶料与骨架材料形成牢固界面。针对高压承载工况,胶料硬度一般控制在邵氏A 55~65之间,既保证囊体柔顺性,又避免局部过度变形。
专业制造商会根据气囊的工作压力等级(常用0.05~1.2 MPa)和接触面特性调整配方。例如,用于船台下水的气囊需重点考虑低摩擦与耐磨耗平衡;用于重载顶升的气囊则更强调定伸应力与压缩永久变形性能。
二、结构设计与骨架铺层
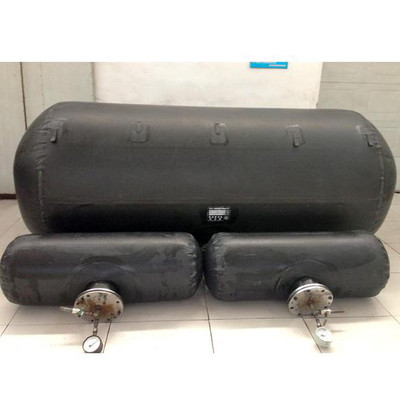
船用安全气囊属多层复合结构,由内层气密胶、中间骨架层和外层保护胶组成。骨架层通常采用高强度尼龙帘布或聚酯帘布,按设计角度交叉铺贴,以承受径向和周向应力。铺层角度与层数需通过囊体受力分析确定:充气后囊体呈“香肠形”,中部应力最大,端部封头区域易出现应力集中,因此常采用变角度铺层或局部加强层。
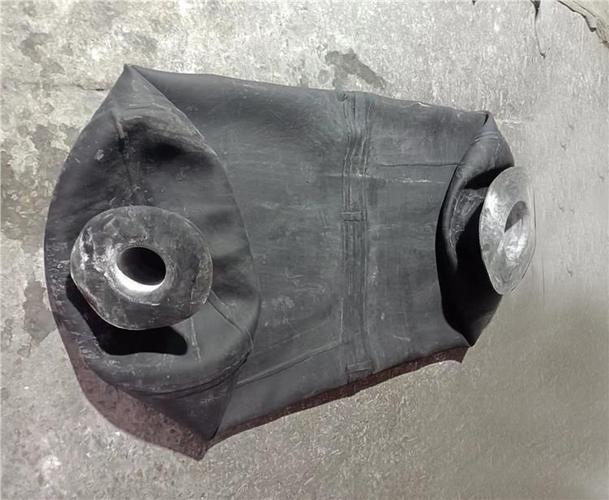
囊体两端封头可采用一体硫化成型或机械夹紧结构。专业制造商倾向采用整体硫化封头,以减少泄漏点并提高疲劳寿命。金属法兰接口需经防腐处理,并与橡胶体通过硫化粘合或机械密封实现可靠连接。
三、制造工艺:硫化与质量控制
成型后的气囊需进入硫化罐进行高温高压硫化。硫化温度、压力与时间曲线直接影响交联密度和层间粘合强度。对于大型气囊(直径1.0~2.0 m、长度可达20 m以上),需采用分段升温与阶梯保压工艺,避免内外温差造成硫化不均。硫化后应进行充气定型与外观检查,并对囊体进行气密性试验和超压试验。
质量控制贯穿全过程:胶料需检测门尼粘度、硫化特性与物理机械性能;帘布需检验经纬向强力与粘合强度;成品气囊需按标准进行1.25倍工作压力保压试验,并记录径向膨胀量和残余变形。部分高风险应用场景还要求进行脉冲疲劳试验和爆裂试验,以验证安全裕度。
四、选型与安全使用要点
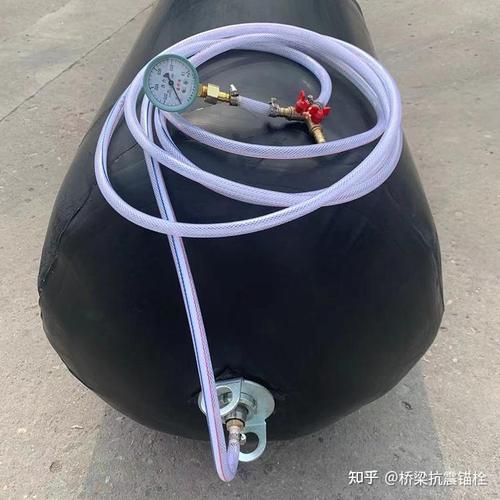
用户应根据船舶吨位、坡道长度、接触面摩擦系数和工作压力等参数选择气囊规格。专业制造商会提供承载-变形曲线和推荐工作压力范围,避免超压或偏载使用。使用中需注意:气囊表面不得接触尖锐物和油污;充气应分级缓慢进行;长期存放应避免阳光直射和高温环境;每次使用后应检查囊体有无鼓包、割伤或层间剥离。
五、
专业制造船用安全橡胶气囊的核心在于以材料配方保障耐久、以结构设计保障承载、以工艺控制保障一致性、以检测认证保障安全。选择具备完整设计能力和质量体系的制造商,是船舶作业安全与工程效率的重要保障。
如若转载,请注明出处:http://www.butaijixiewang.com/product/56.html
更新时间:2026-11-21 01:58:48